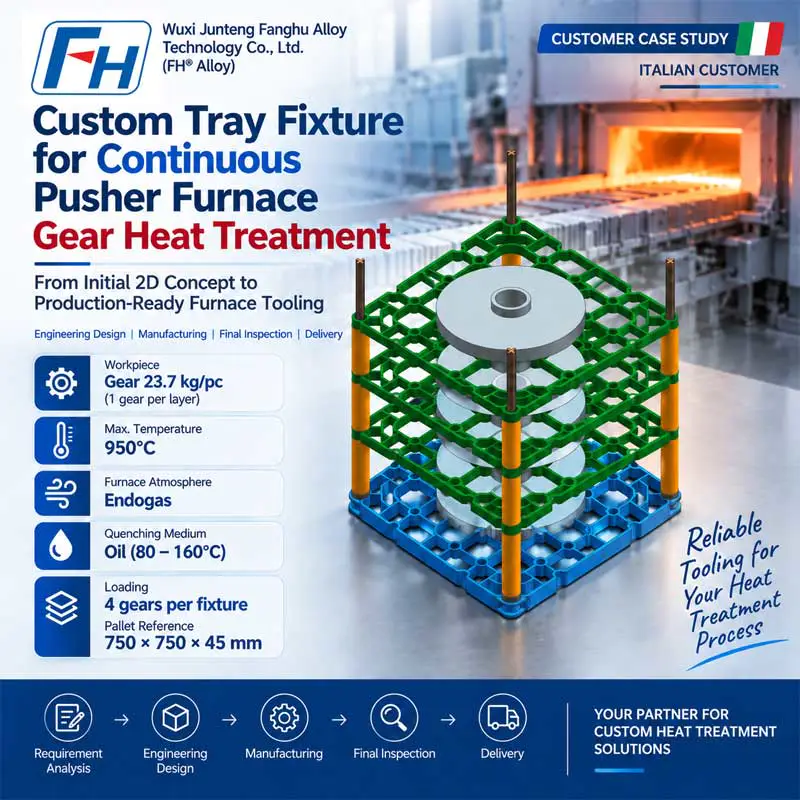
Tilpasset brettfestesystem for kontinuerlig varmebehandling av skyveovnsutstyr
Kundecasestudie | Ingeniørdesign, tegningsgodkjenning, produksjon og levering
Produkt: Tilpasset varmebehandlingsbrettfestesystem
Ovnstype: Kontinuerlig pusherovn
Søknad: Kjemisk-termisk behandling av gir
Ovns atmosfære: Endogas
Maksimal temperatur: 950°C
Blokkende medium: Olje, 80–160°C
Arbeidsstykke: Gir, ca. 23,7 kg/stk
Laster inn: 4 gir per armatur
Innledende skuffreferanse: 750 × 750 × 45 mm
Lasting / lossing: Manuell
Foreløpig mengde: 40 sett
Produsent: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy)
Prosjektoversikt
FH® Alloy mottok en forespørsel om et tilpasset varmebehandlingsbrettfestesystem som skal brukes i en kontinuerlig skyveovn for kjemisk-termisk behandling av gir.
Kunden hadde et innledende 2D-konsept og applikasjonsskisse, men tegningene var ikke komplette nok for direkte produksjon.
I stedet ba de FH® Alloy om å bruke vår erfaring med ovnsverktøy for å bestemme og optimalisere:
- brettdimensjoner,
- støttestruktur,
- vertikalt føringsarrangement,
- mellomliggende foringer,
- støpemateriale,
- og den generelle rackkonfigurasjonen.
En komplett ingeniørtegning var nødvendig for at kundens sluttbruker skulle gjennomgå og godkjenne før produksjon.
Etter teknisk evaluering fullførte FH® Alloy armaturets design, utarbeidet de nødvendige tegningene, fortsatte med produksjonen etter godkjenning, utførte endelig kvalitetsinspeksjon og leverte det ferdige verktøyet.
Dette prosjektet innebar derfor mye mer enn enkel bygge-til-trykk-produksjon.
Det var en komplett:
Søknadsgjennomgang → Teknisk design → Tegningsgodkjenning → Produksjon → Inspeksjon → Levering
Kundens driftsbetingelser
Kunden ga detaljert varmebehandlingsinformasjon for å støtte armaturets design.
| Vare | Kundekrav |
| Type ovn | Kontinuerlig pusherovn |
| Prosess | Kjemisk-termisk behandling |
| Ovns atmosfære | Endogas |
| Maksimal temperatur | 950°C |
| Blokkende medium | Olje |
| Olje Temperature | 80–160°C |
| Hovedarbeidsstykke | Utstyr |
| Utstyr Weight | Ca. 23,7 kg/stk |
| Utstyrs per Fixture | 4 stk |
| Innledende skuffreferanse | 750 × 750 × 45 mm |
| Lastemetode | Manuell |
| Lossemetode | Manuell |
| Foreløpig mengde | Ca. 40 sett |
Disse parameterne dannet grunnlaget for FH® Alloys tekniske design.
Kunden trengte mer enn en 2D-tegning
En av hovedtrekkene i dette prosjektet var at kunden allerede hadde en grunnleggende skisse, men likevel krevde at FH® Alloy skulle utvikle det komplette produksjonsklare armaturets design.
Kunden ba spesifikt FH® Alloy om å bruke vår praktiske forsyningserfaring til å bestemme en passende konfigurasjon for:
- brettstruktur,
- står / støtter,
- vertikale føringer,
- mellomliggende foringer,
- støpemateriale,
- og komponentdimensjoner.
Den ferdige ingeniørtegningen måtte deretter sendes til kunden for godkjenning.
Dette er forskjellig fra konvensjonell OEM-produksjon hvor leverandøren bare følger en ferdig tegning.
For dette prosjektet deltok FH® Alloy direkte i prosjekteringsfasen.
Ingeniørutfordring
Verktøyet måtte fungere pålitelig under flere krevende forhold.
1. Kontinuerlig skyveovnsdrift
I en skyveovn flyttes brett og inventar gjentatte ganger gjennom ovnslinjen.
Verktøyet må derfor vurdere:
- gjentatte mekaniske bevegelser,
- støtte stabilitet,
- dimensjonskonsistens,
- og pålitelig kontakt mellom armaturets komponenter.
Strukturen må være egnet ikke bare for høy temperatur, men også for gjentatte produksjonssykluser.
2. Gear lasting
Hvert bearbeidet utstyr veide omtrent:
23,7 kg
Kunden hadde til hensikt å laste:
4 gir per armatur
Dette betydde at den grunnleggende arbeidsstykkevekten var omtrent:
94,8 kg per lasteenhet
før du vurderer vekten på selve armaturet.
FH® Alloy trengte derfor å evaluere støtteposisjonene og brettstrukturen slik at girene kunne lastes sikkert og vekten fordeles effektivt.
3. 950°C Endogasatmosfære
Armaturet var beregnet for kjemisk-termisk behandling ved temperaturer opp til:
950°C
i en endogas atmosfære.
Ved denne temperaturen må ovnsverktøy opprettholde tilstrekkelig høytemperaturstyrke og dimensjonsstabilitet gjennom gjentatte produksjonssykluser.
Støpematerialet og konstruksjonsdelene måtte derfor velges sammen i stedet for uavhengig.
4. Oljekjøling ved 80–160°C
Etter varmebehandling blir verktøyet utsatt for oljeslukende forhold.
Kunden spesifiserte et oljetemperaturområde på:
80–160°C
Denne store temperaturendringen fra ovnsdrift til bråkjøling skaper termisk stress i verktøyet.
Av denne grunn vurderte FH® Alloy:
- termisk ekspansjon,
- termisk sammentrekning,
- strukturell stivhet,
- støtte geometri,
- og potensiell deformasjon
under ingeniørfasen.
Foreslått armaturstruktur
I henhold til kundens opprinnelige konsept inkluderte ett stativsystem flere nøkkelkomponenter.
Disse inkluderte:
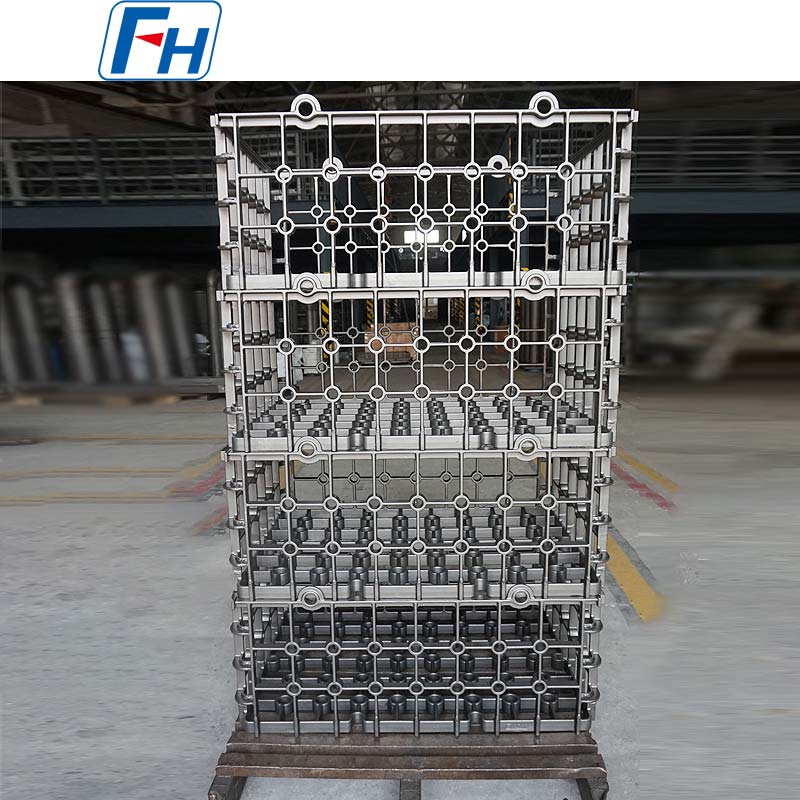
Grunnbrett
Kundens første referanse indikerte en skuffstørrelse på omtrent:
750 × 750 × 45 mm
FH® Alloy vurderte brettets geometri i henhold til girbelastningen og ovnsforholdene.
Vertikale guider
Det første rackkonseptet inkluderte:
4 vertikale føringer
Disse føringene hjelper til med å opprettholde den relative posisjonen til de stablede fiksturkomponentene og støtter det overordnede arrangementet under lasting og ovnsdrift.
Mellomliggende bøssinger
Kundens konsept inkluderte:
12 mellomliggende foringer
FH® Alloy evaluerte gjennomføringsarrangementet sammen med de vertikale støttene og brettstrukturen for å sikre praktisk montering og avstand.
Optimalisering for manuell lasting og lossing
Kunden indikerte spesifikt at inventaret skulle lastes og losses manuelt.
Dette var et viktig designinnspill.
Verktøyet måtte derfor vurdere ikke bare ovnsytelsen, men også brukervennligheten.
FH® Alloy anmeldt:
- tilgjengelighet til girene,
- brettavstand,
- støtteposisjoner,
- komponenthåndtering,
- og praktisk montering.
Målet var å gi tilstrekkelig strukturell styrke uten å gjøre lasteprosessen unødvendig vanskelig.
Støtte for materialvalg
Kunden ba også FH® Alloy om å anbefale et passende støpemateriale basert på vår erfaring.
For varmebehandlingsverktøy bør materialvalg vurderes:
- 950°C maksimal temperatur,
- endogas atmosfære,
- oljeslukking,
- termisk sykling,
- belastning av arbeidsstykket,
- og armaturstruktur.
FH® Alloy evaluerte derfor materialet sammen med det endelige designet i stedet for å behandle materialvalg som en egen kjøpsbeslutning.
Denne typen ingeniørstøtte er spesielt viktig når en kunde har prosessdata, men ennå ikke har fullført spesifikasjonen for ovnsverktøy.
Fra innledende skisse til komplett ingeniørtegning
Kunden krevde at FH® Alloy leverte tegninger for teknisk godkjenning før produksjon.
Prosjektarbeidsflyten ble derfor:
Kunde 2D-konsept / Driftsdata
↓
Prosess- og belastningsanalyse
↓
Utvikling av brett og stativstruktur
↓
Optimalisering av guide og bøssing
↓
Materialevaluering
↓
Komplett ingeniørtegning
↓
Kunde-/sluttbrukeranmeldelse
↓
Produksjonsgodkjenning
Dette godkjenningsstadiet reduserte risikoen for misforståelser før produksjon og sikret at produksjonsverktøyet samsvarte med kundens applikasjonskrav.
Kundens tillit til FH® Alloys ingeniørevne
En viktig del av dette prosjektet var kundens forventning om at FH® Alloy ville bidra med ingeniørerfaring i stedet for bare å gi et tilbud.
Kunden ba oss spesifikt hjelpe til med å velge:
- den optimale brettstørrelsen,
- stativ / stativ dimensjoner,
- mellomliggende foringer,
- og støpemateriale.
De uttrykte også tillit til FH® Alloys erfaring med å levere varmebehandlingsverktøy og ba om våre tekniske tegninger for kundens tekniske godkjenning.
Dette demonstrerer rollen FH® Alloy kan spille som en ingeniør- og produksjonspartner, i stedet for bare en komponentleverandør.
Produksjon
Etter at design og tegninger var godkjent, fortsatte FH® Alloy produksjonen av fikstursystemet.
Produksjon was carried out according to the final engineering drawings, with particular attention to:
- brett geometri,
- guideposisjoner,
- bøssingdimensjoner,
- monteringskompatibilitet,
- og dimensjonskonsistens mellom forskjellige armaturkomponenter.
For et flerkomponentsystem som dette er dimensjonskontroll spesielt viktig fordi alle deler må fungere sammen under lasting og ovnsdrift.
Endelig kvalitetskontroll
Før sending gjennomførte FH® Alloy sluttkontroll av det ferdige verktøyet.
Kvalitetskontroll inkludert:
Dimensjonell inspeksjon
Kontroll av hovedmål mot godkjente produksjonstegninger.
Strukturell inspeksjon
Inspeksjon av skuffer, føringer, støtter og koblingskomponenter.
Monteringskompatibilitet
Bekrefter at de enkelte komponentene passet sammen som et komplett stativsystem.
Tegningskonformitet
Verifisere at de ferdige produktene samsvarte med det kundegodkjente ingeniørdesignet.
Etter at produktene hadde bestått siste inspeksjon, ble de klargjort for sending.
Prosjektspesifikasjoner
| Vare | Spesifikasjon |
| Produkt | System for varmebehandlingsbrett |
| Type ovn | Kontinuerlig pusherovn |
| Søknad | Kjemisk-termisk behandling av gir |
| Atmosfære | Endogas |
| Maksimal temperatur | 950°C |
| Slokking | Olje |
| Slokking Oil Temperature | 80–160°C |
| Utstyr Weight | Ca. 23,7 kg/stk |
| Laster | 4 gir per armatur |
| Arbeidsstykkebelastning | Ca. 94,8 kg per armatur |
| Innledende skuffreferanse | 750 × 750 × 45 mm |
| Laster / Unloading | Manuell |
| Hovedkomponenter | Trays Vertikale guider Mellomliggende bøssinger |
| Foreløpig mengde | Ca. 40 sett |
| Tegningsstatus | Kunde levert innledende konsept; komplette tegninger utviklet av FH® Alloy |
| Prosjektomfang | Design → Godkjenning → Produksjon → Inspeksjon → Levering |
Høydepunkter i prosjektet
Engineering Beyond Build-to-Print
Kunden hadde et innledende 2D-konsept, men FH® Alloy var ansvarlig for å utvikle de komplette produksjonsklare verktøytegningene.
Designet rundt reelle prosessforhold
Armaturets design vurderte:
950°C Endogas Oil Quenching Gear Load Manuell Handling
i stedet for bare å følge ytre dimensjoner.
Komplett stativsystem
Prosjektet involverte ikke bare skuffer, men også:
- vertikale føringer,
- mellomliggende foringer,
- støtter,
- og relaterte strukturelle komponenter.
Kundegodkjenning før produksjon
FH® Alloy leverte komplette tekniske tegninger som kunden og sluttbrukeren kan gjennomgå før produksjon.
Full prosjektgjennomføring
Prosjektet dekket:
Teknisk design → Tegningsgodkjenning → Produksjon → Sluttkontroll → Levering
Hvorfor velge FH®-legering for skyveovnsverktøy?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) designer og produserer tilpasset ovnsverktøy for industrielle varmebehandlingsapplikasjoner, inkludert:
- Skyveovnsbrett
- Varmebehandlingsbrett
- Varmebehandlingsarmaturer
- Ovnskurver
- Verktøy for karboniseringsovn
- Kontinuerlig ovninventar
- Vakuumovnsarmaturer
- Gropovnsarmaturer
- Tilpassede varmebestandige legeringsstøpegods
Vi kan jobbe fra:
- komplette produksjonstegninger,
- foreløpige 2D skisser,
- arbeidsstykketegninger,
- eksisterende armaturprøver,
- eller ganske enkelt ovns driftsdata.
Trenger du en armatur designet ut fra dine prosessforhold?
Du trenger ikke nødvendigvis en fullstendig verktøytegning før du kontakter FH® Alloy.
For ingeniørevaluering kan du gi:
- ovnstype,
- prosesstemperatur,
- atmosfære,
- bråkjølingsmetode,
- arbeidsemnets dimensjoner,
- vekt på arbeidsstykket,
- antall deler per armatur,
- lastemetode,
- ovnens arbeidsområde,
- og eventuelle innledende skisser eller bilder.
FH® Alloy kan da støtte:
Søknadsgjennomgang → Armaturdesign → Komplett tegning → Produksjon → Inspeksjon → Levering
Om FH® Alloy
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) spesialiserer seg på tilpassede varmebehandlingsarmaturer og høytemperaturlegeringskomponenter for industrielle ovnsapplikasjoner.
Våre evner dekker ingeniørdesign, varmebestandig legeringsstøping, maskinering, montering og tilpasset ovnsverktøyproduksjon.
Ingeniørdesign | Tilpasset produksjon | Varmebehandlingsovnsløsninger

 0086-13338774804

 Sep 17, 2026
 Category
 FH® 1.4848 Ladekurver for varmebehandling for boggiildovn
 FH® 1.4848 brønntype ovnsarmaturer for varmebehandling av U-formede deler
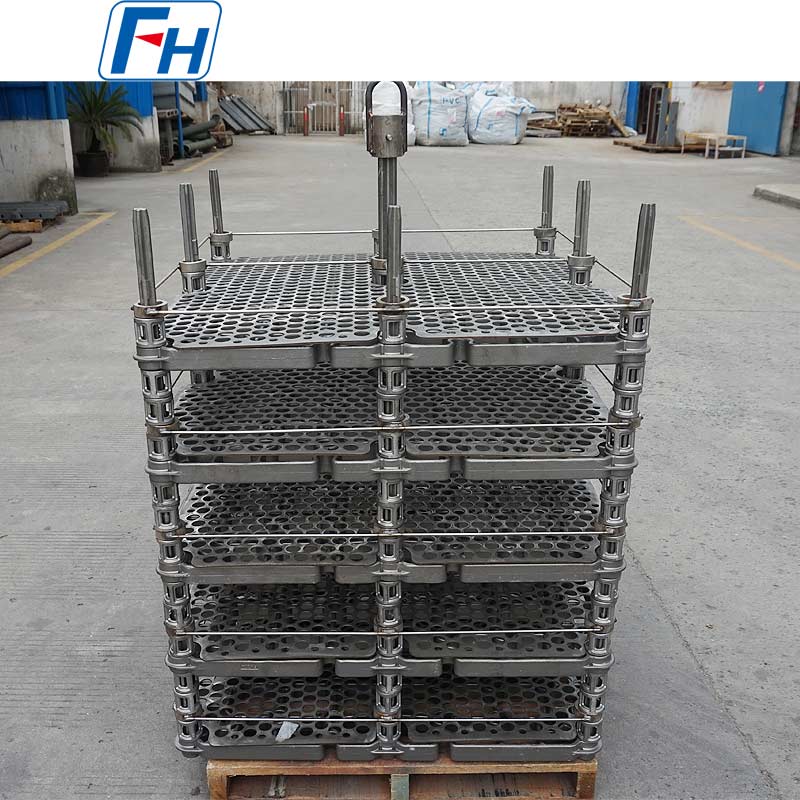 FH® Precision 1.4848 kombinerte ovnsarmaturer for konsistente varmebehandlingsresultater
 MO-RE 2 varmebestandige legeringssentrifugerør for ovnsapplikasjoner | FH® Fabrikkpris
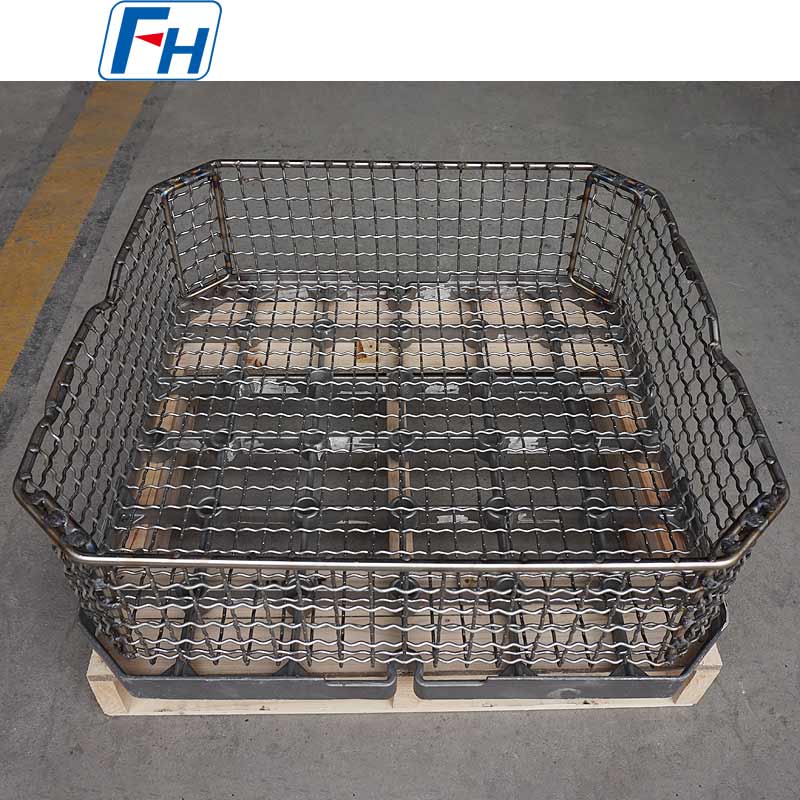 FH® allsidig sveiset varmebehandlingsnettkurv for bil-, romfarts- og tungindustri
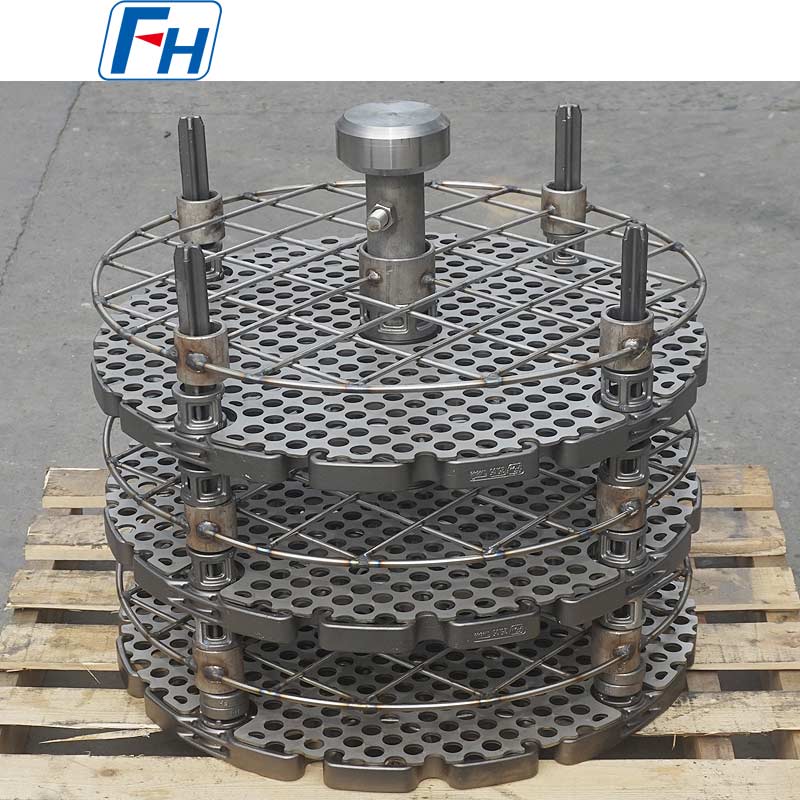 FH® tilpasset brønntype ovnsfester og -hengere for karburering og bråkjøling
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.